在机制炭加工行业中,机制炭棒因其燃烧充分、形状均匀、热值高等特点,被广泛应用于烧烤、取暖及工业燃料等领域。
然而,许多客户在操作机制炭生产线时,常常遇到成型不稳定、水分过高或炭化不充分等各种技术问题。
本文将从设备配置与生产工艺的角度,分析常见问题及相应的解决方案。
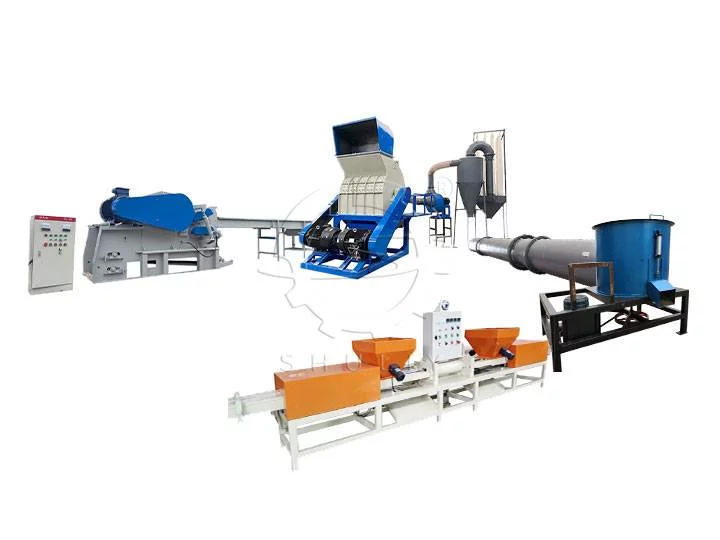
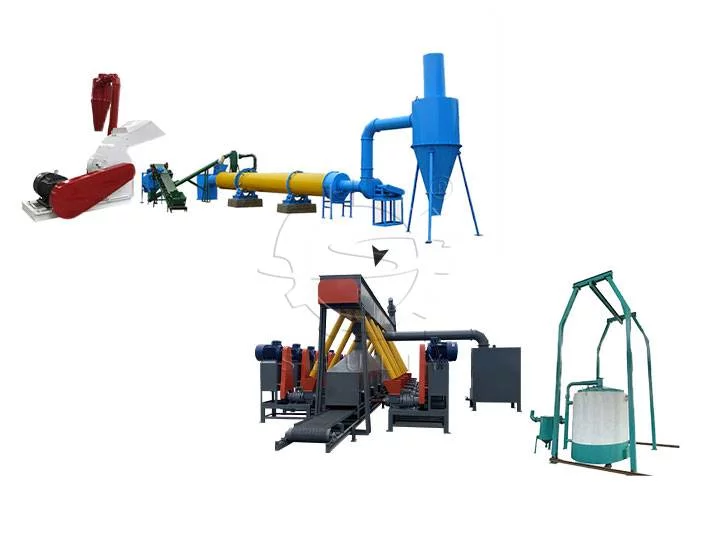
机制炭生产线主要设备
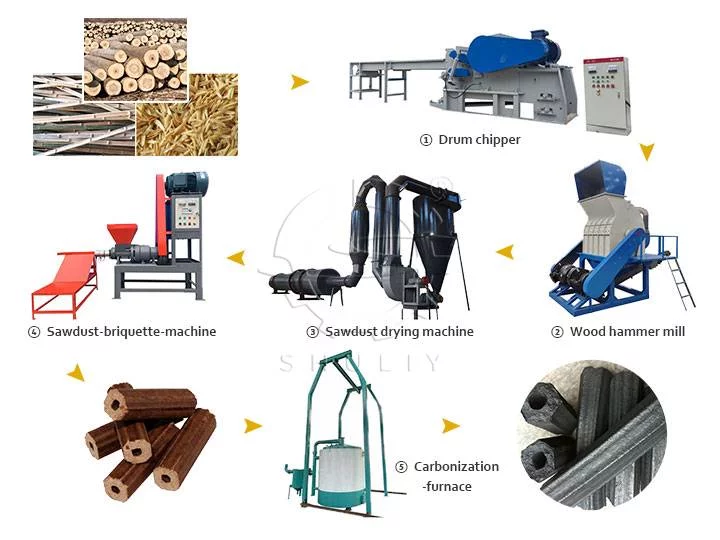
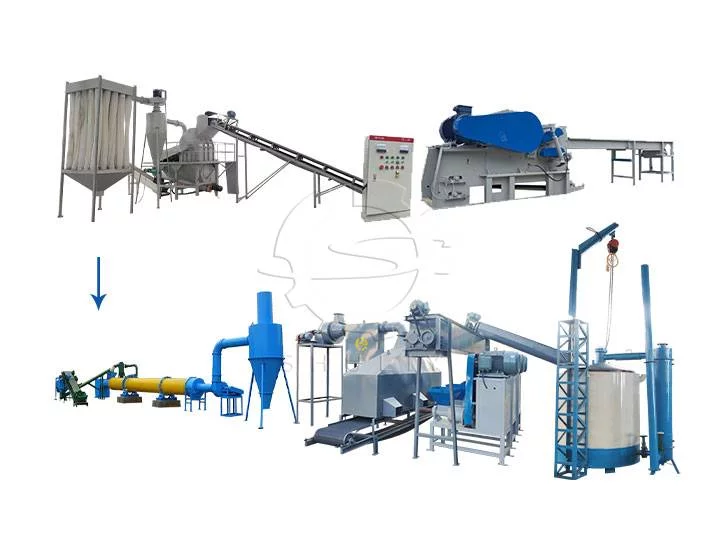
在分析问题之前,我们先简要回顾一下整条生产线的组成与工艺流程:
木材粉碎机:将树枝、木屑、锯末等原料粉碎成细小颗粒。
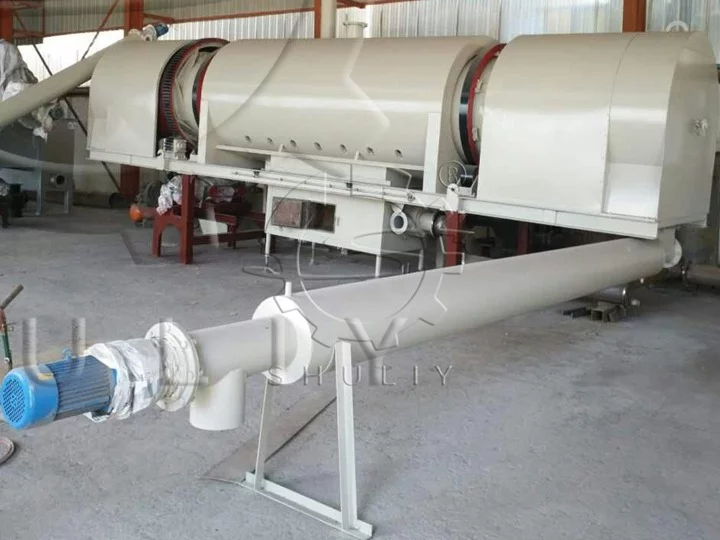
滚筒烘干机:去除原料中多余的水分,确保含水率控制在10%-12%。
成型机:在高温高压下将干燥后的原料压缩成棒状机制炭。
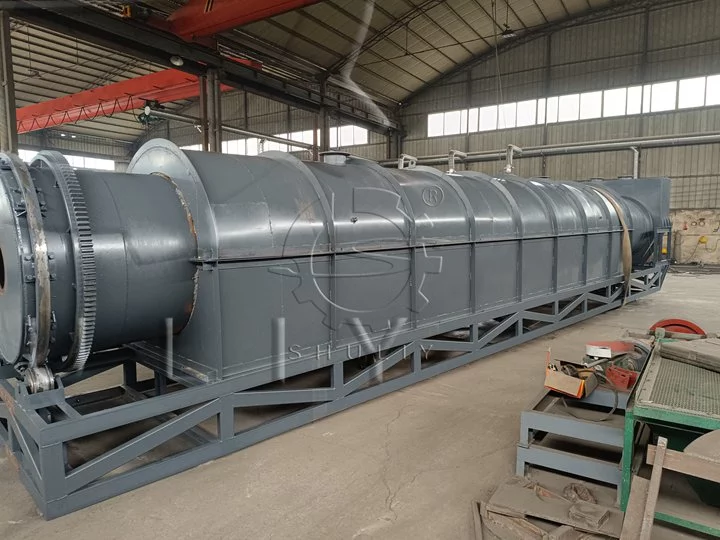
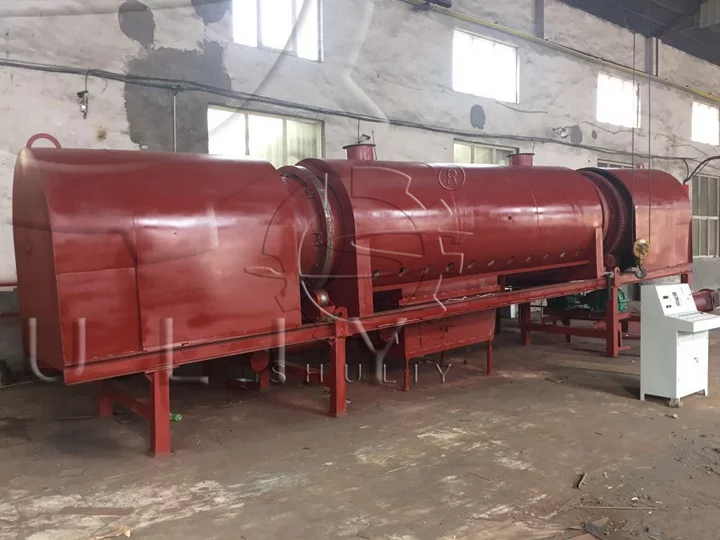
炭化炉:在无氧环境下对成型后的炭棒进行炭化处理。
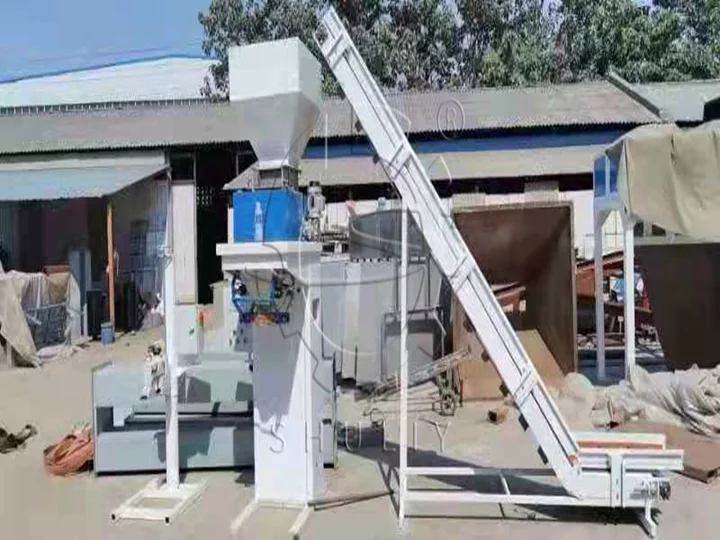
枕式包装机:自动包装成品机制炭,便于销售和运输。
成型不良
问题表现:
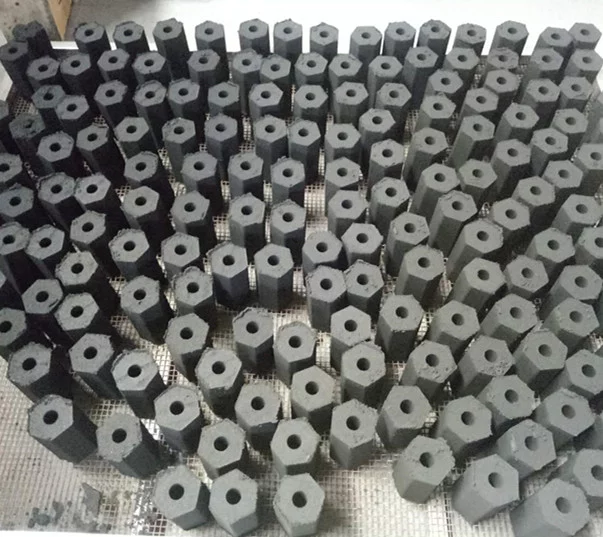
炭棒出现开裂、易碎、成型不完整等现象。
主要原因:
- 原料含水率过高(超过15%)
- 原料粒度分布不均,颗粒过粗
- 压辊或模具温度不足
解决方案:
- 控制烘干后原料含水率在10–12%之间
- 检查粉碎机筛网,确保出料细度均匀
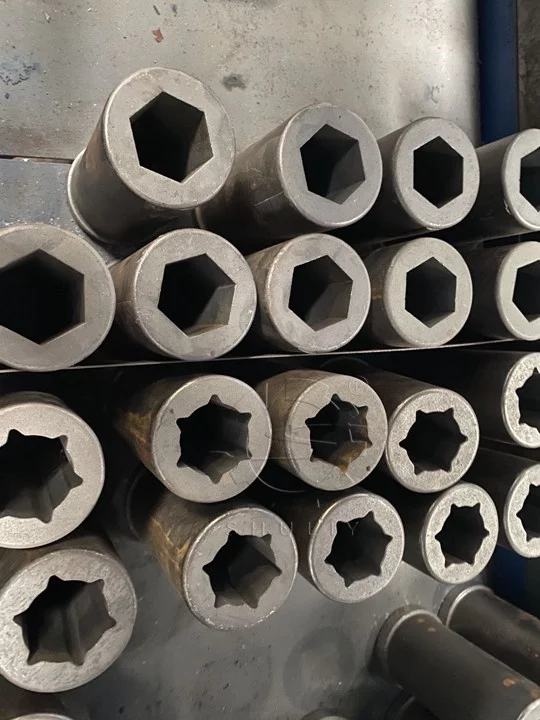
- 将成型机加热元件温度调整至280–300°C
木炭棒炭化不完全
问题表现:
木炭棒表面呈灰白色或烧焦状,但内部仍未炭化。
主要原因:
炉温不足或加热不均匀
木炭棒堆放过于密集,阻碍了空气流通
炭化时间不足。
解决方案:
- 确保炭化温度稳定在 600–800°C 之间
- 在炉内合理摆放木炭棒,以保持空气流通
- 适当延长炭化时间,确保芯部完全炭化
炭棒水分含量过高
问题表现:
炭棒燃烧时冒烟,且点火缓慢。
主要原因:
- 原料干燥不充分
- 干燥机温度或风量不足
- 炭化后储存环境潮湿
解决方案:
- 调整滚筒干燥机的温度和进料速度
- 采用封闭式干燥系统,防止湿气循环
- 将成品存放在干燥仓库中,防止吸潮和返潮
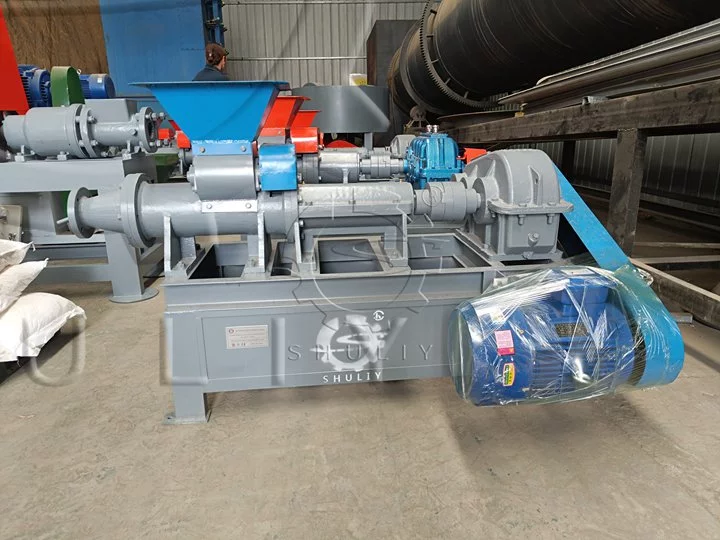
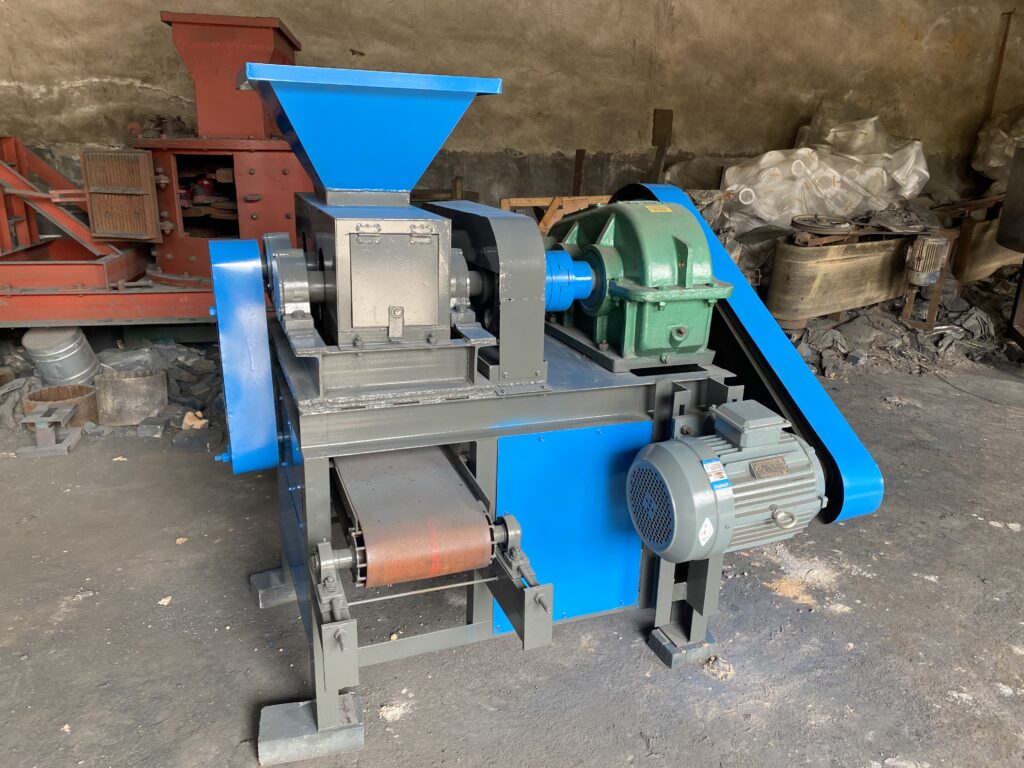
产量低或机器卡料
症状:
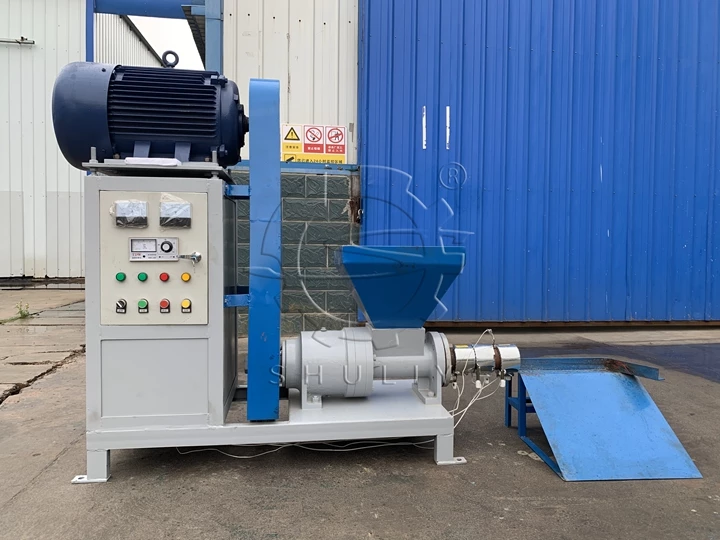
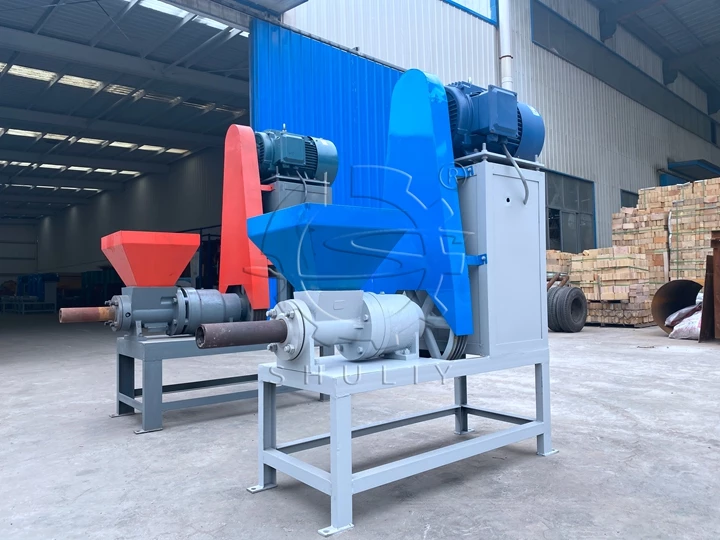
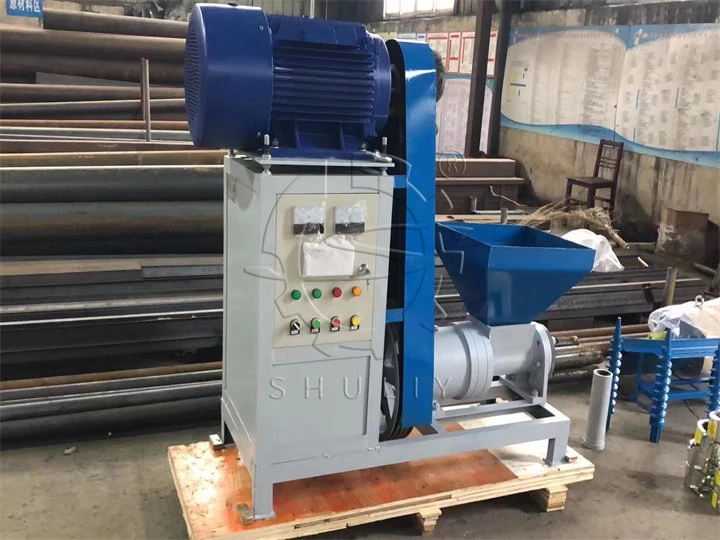
压球机生产能力下降,物料排出不畅。
主要原因:
- 原料中含有杂质(石块、金属、硬树皮)
- 模具严重磨损
- 进料螺杆积碳或堵塞。
解决方案:
- 对原料进行预筛分,去除杂质,确保纯度
- 定期检查并更换模具
- 清理压块机的螺杆通道,保持物料流动顺畅
炭棒燃烧效率低
问题表现:
成品炭棒燃烧时间短,灰分含量高。
主要原因:
- 木质原料比例低(杂草和竹屑比例高)
- 炭化温度或时间不足
- 炭棒密度过低
解决方案:
- 选用高密度木屑和硬木作为主要原料
- 调整炭化参数,确保完全炭化
- 提高成型机的压实密度
舒利自动化炭棒生产线的优势
现代化的机制炭生产线不仅解决了传统手工制炭的不稳定性问题,还能带来显著的经济效益:
全自动化运行:仅需1–2名操作员即可管理整条生产线
高产低耗:连续工作效率高,能耗比传统工艺降低30%
智能监控系统:自动化温控与压力控制,最大限度减少人为失误
原料适应性强:可处理木屑、稻壳、竹屑、果壳等多种原料
产品品质稳定:高密度炭棒,燃烧性能稳定,适合出口市场
一致性:高密度炭棒,燃烧性能稳定,适合出口市场
结论
虽然木炭压块生产看似简单,但要持续生产高品质的压块,需要对原材料、温度及设备条件进行科学控制。
通过优化配置木材粉碎机、烘干机、压块机及炭化窑,您可以显著提升产品质量,同时获得更高的经济效益。
如果您希望建立自己的木炭压块生产线,我们的工程师团队可提供全面的设计与安装解决方案。