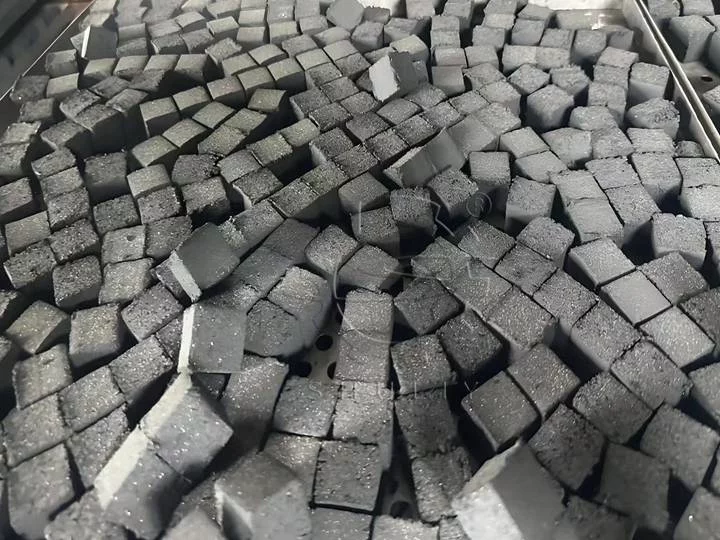
شیشہ کے شوقین افراد کی دنیا میں، چارکول کا معیار ہر چیز کا فیصلہ کرتا ہے۔ چارکول کا وہ ٹکڑا جو لمبے عرصے تک جلتا ہے، نہ دھواں چھوڑتا ہے نہ بدبو، اور جلنے کے بعد صرف برف جیسی سفید راکھ چھوڑتا ہے، اسے اعلیٰ درجے کا خزانہ سمجھا جاتا ہے۔ یہ کسی برانڈ کو غیر معمولی شہرت اور زیادہ قیمتیں دلا سکتا ہے۔
تو عام ناریل کے چھلکوں یا بانس کے پاؤڈر سے اعلیٰ معیار کے شیشہ چارکول بلاک میں تبدیلی کے پیچھے کون سے راز چھپے ہیں؟
جواب ہر پیداواری تفصیل پر باریک بینی سے کنٹرول میں پوشیدہ ہے۔ آج، ہم وہ تین بنیادی تکنیکی عوامل بتاتے ہیں جو شیشہ چارکول کے معیار کا تعین کرتے ہیں اور آپ کو دکھاتے ہیں کہ پیشہ ورانہ آلات کا استعمال کرتے ہوئے ان پر کیسے عبور حاصل کیا جائے۔
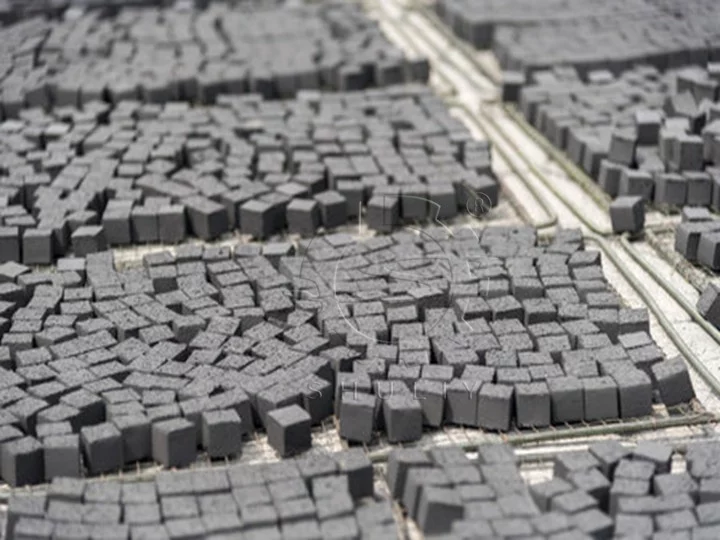
چپکنے والے مواد کا انتخاب اور تناسب
شیشہ چارکول پاؤڈر کو شکل دینے کے لیے بائنڈر کی ضرورت ہوتی ہے۔ یہ سب سے زیادہ غلطیوں کا شکار مرحلہ ہے اور وہ ہے جو اعلیٰ معیار اور کمتر مصنوعات میں واضح فرق کرتا ہے۔
- غلط انتخاب: کیمیکل بائنڈر یا کم درجے کے اسٹارچ کا استعمال۔ اس سے جلنے کے دوران ناگوار بدبو اور نقصان دہ دھواں پیدا ہوتا ہے، جو صارفین کو سر درد اور متلاہٹ کا باعث بنتا ہے اور حقہ کے پھلوں کے ذائقے کو مکمل طور پر خراب کر دیتا ہے۔
- اچھا انتخاب: فوڈ گریڈ، خالص قدرتی پودوں کے اسٹارچ جیسے مکئی کا اسٹارچ یا ٹیپیوکا اسٹارچ استعمال کرنا چاہیے۔ یہ بے رنگ اور بے بو جل کر حقہ کی قدرتی خوشبو کو محفوظ رکھتے ہیں۔
- سنہری تناسب: بائنڈر کا تناسب بہت اہم ہے۔
- بہت کم: چارکول کی ڈھیلی ساخت نقل و حمل میں آسانی سے ٹوٹ جاتی ہے اور جلنے کے دوران پھٹ جاتی ہے۔
- بہت زیادہ: چارکول کے بلاکس ضرورت سے زیادہ سخت ہو جاتے ہیں، جلنا مشکل ہوتا ہے اور جلنے کے دوران زیادہ راکھ پیدا کرتے ہیں۔
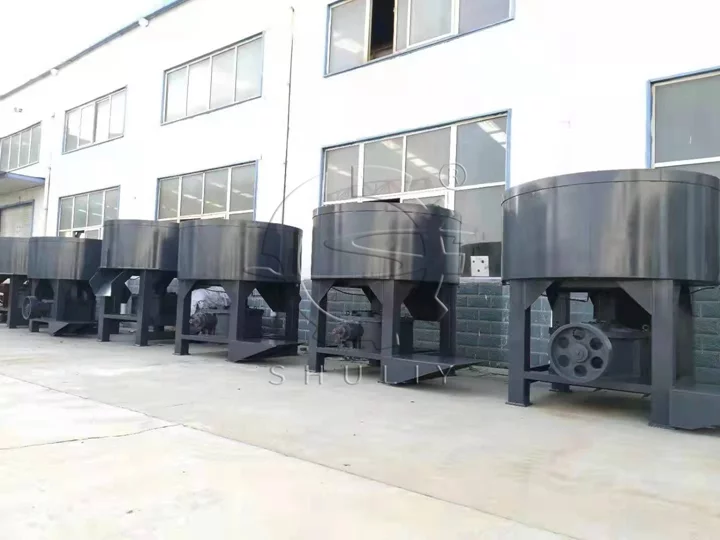
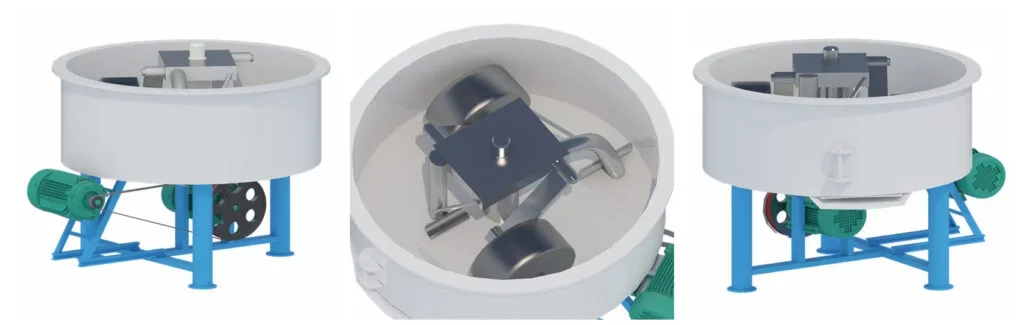
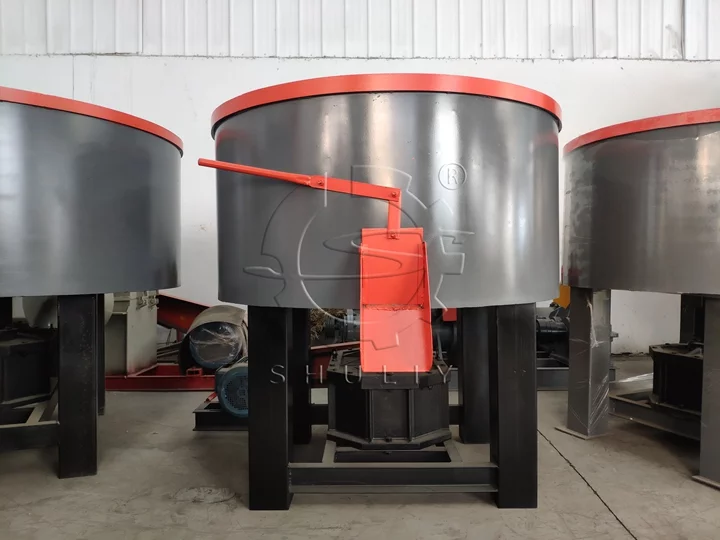
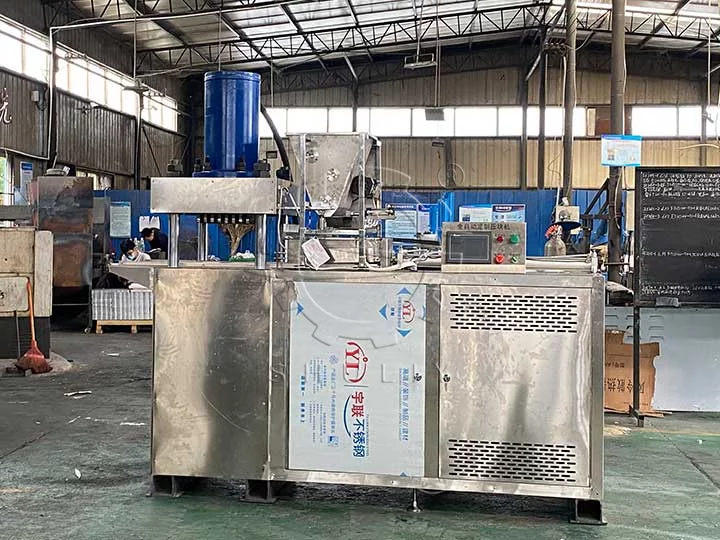
- عمل میں مہارت: ایک اعلیٰ کارکردگی والا مکسر ضروری ہے۔ اسے چارکول پاؤڈر کے ساتھ درست پیمائش شدہ چپکنے والے مادے اور پانی کو ملا کر ایک انتہائی یکساں مرکب تیار کرنا چاہیے، تاکہ چارکول پاؤڈر کا ہر ذرہ مناسب مقدار میں چپکنے والے مادے سے لیپت ہو جائے۔ صرف یہی پورے بیچ میں مستقل کارکردگی کو یقینی بناتا ہے۔
ٹیبلٹ پریس کا دباؤ
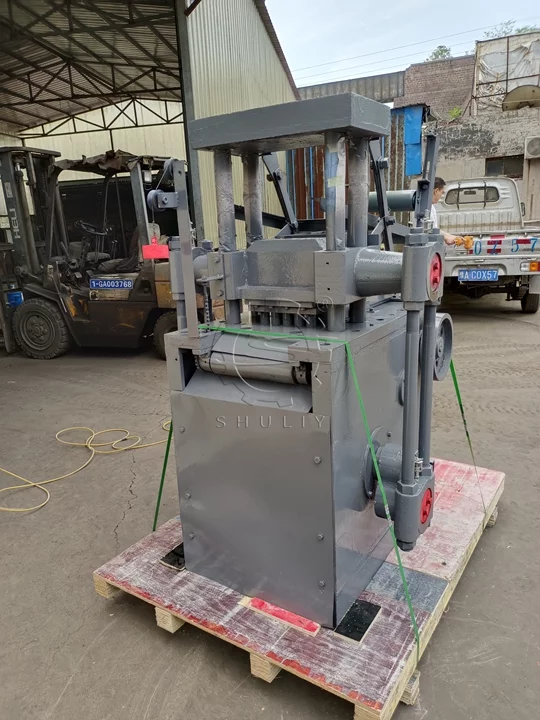
چارکول بریکیٹس کی کثافت براہ راست ان کے جلنے کے وقت اور سختی کا تعین کرتی ہے۔ کثافت، بدلے میں، مکمل طور پر اس دباؤ پر منحصر ہے جو ٹیبلٹ پریس فراہم کر سکتا ہے۔
- ناکافی دباؤ: کم کثافت والی بریکیٹس بناتا ہے جن میں اندرونی خالی جگہیں ہوتی ہیں۔ اس کے نتیجے میں:
- تیز رفتار جلنا: آکسیجن کی زیادہ نمائش سے استعمال میں تیزی آتی ہے، جس کی وجہ سے بریکیٹس کو بار بار تبدیل کرنا پڑتا ہے۔
- نزاکت: پیکیجنگ اور نقل و حمل کے دوران ٹوٹ پھوٹ کی شرح زیادہ۔
- زیادہ راکھ کا مواد: نامکمل دہن کی وجہ سے زیادہ راکھ کی باقیات پیدا ہوتی ہیں۔
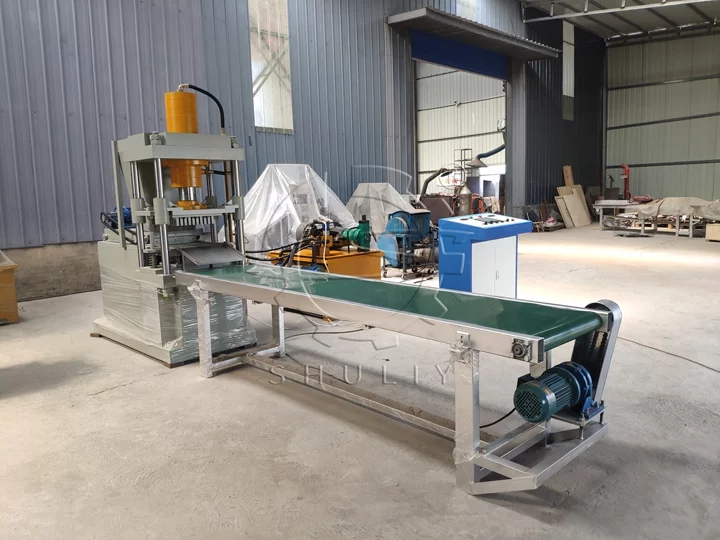
- مثالی دباؤ: ایک طاقتور ہائیڈرولک پریس مشین مستحکم اور زبردست دباؤ فراہم کرتی ہے۔ زیادہ دباؤ میں، چارکول پاؤڈر مضبوطی سے دبا کر زیادہ کثافت والی بریکیٹس میں تبدیل ہو جاتا ہے۔ فوائد:
- +30%+ طویل جلنے کا وقت: اسی حجم میں زیادہ ایندھن بھرا جاتا ہے۔
- پائیدار اور مضبوط: مصنوعات ٹوٹ پھوٹ کے خلاف مزاحم ہوتی ہیں اور ضرب لگنے پر صاف آواز پیدا کرتی ہیں۔
- کم راکھ کا مواد اور سفید ظاہری شکل: زیادہ مکمل اور خالص دہن کی نشاندہی کرتا ہے۔
خشک کرنے کے عمل کا فن
تازہ دبائے گئے چارکول بریکیٹس میں تقریباً 30-35% نمی ہوتی ہے اور انہیں حتمی مصنوعہ بننے کے لیے خشک کرنا ضروری ہے۔
غلط طریقہ خشک کرنا: تیز حرارت اور عمل میں جلدی کرنا۔ اس کی وجہ سے بریکیٹ کے اندرونی اور بیرونی حصے کے درمیان درجہ حرارت کا ضرورت سے زیادہ فرق پیدا ہوتا ہے۔
اندرونی نمی تیزی سے بخارات بن کر پھیلتی ہے، جزوی طور پر خشک بیرونی خول کو توڑ دیتی ہے اور متعدد دراڑیں پیدا کرتی ہے۔ پھٹے ہوئے بریکیٹس کو ناقص سمجھا جاتا ہے۔
مناسب طریقہ خشک کرنا: ایک مرحلہ وار، بتدریج خشک کرنے کا عمل ضروری ہے۔
- کم درجہ حرارت پر پہلے سے گرم کرنے کا مرحلہ (تقریباً 6-8 گھنٹے): سطح کی نمی کو آہستہ آہستہ بخارات بنانے کے لیے کم درجہ حرارت استعمال کریں، جس سے ہلکا سخت بیرونی خول بنتا ہے۔
- درمیانی درجہ حرارت کا حرارتی مرحلہ (تقریباً 10-12 گھنٹے): درجہ حرارت کو آہستہ آہستہ بڑھائیں، تاکہ حرارت اندرونی حصے میں داخل ہو سکے اور آہستہ آہستہ بنیادی نمی کو باہر نکال سکے۔
- زیادہ درجہ حرارت کا سیٹنگ مرحلہ (تقریباً 4-6 گھنٹے): آخر میں، بقایا نمی کو مکمل طور پر ختم کرنے، چارکول بلاکس کو مکمل طور پر خشک اور سیٹ کرنے کے لیے زیادہ درجہ حرارت استعمال کریں۔
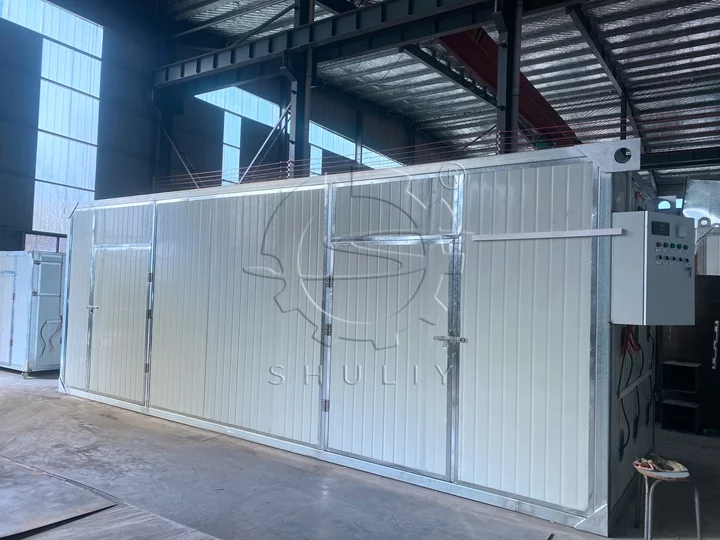
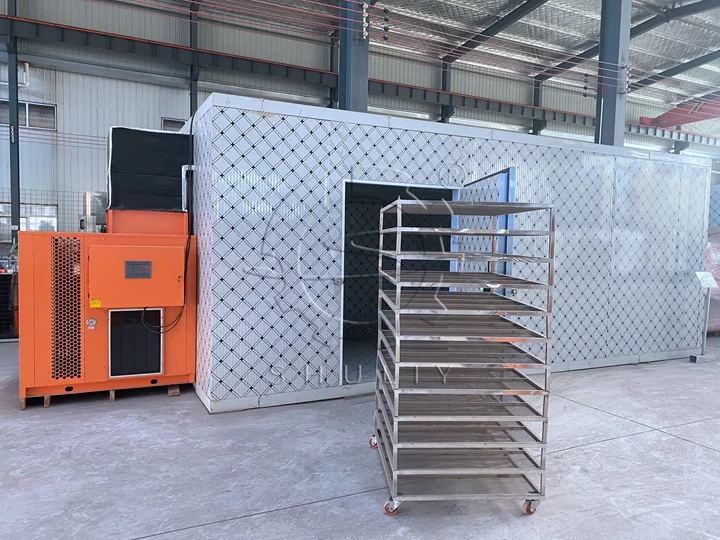
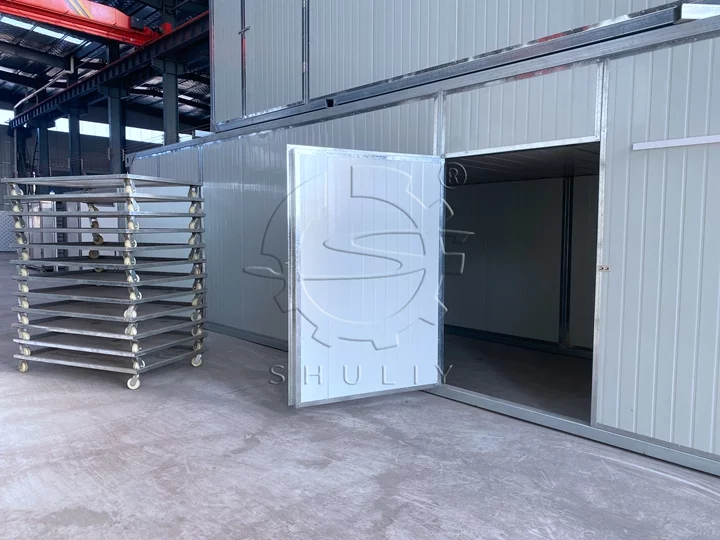
- کیسے حاصل کریں: ایک پیشہ ور خشک کرنے والا کمرہ ضروری ہے۔ اسے ایک پروگرام ایبل درجہ حرارت کنٹرول سسٹم اور جبری گرم ہوا کی گردش کرنے والے پنکھوں سے لیس ہونا چاہیے تاکہ چیمبر میں یکساں درجہ حرارت یقینی بنایا جا سکے۔ پہلے سے طے شدہ درجہ حرارت کے منحنی خطوط پر سختی سے عمل کرنا 99% سے زیادہ کی پیداوار کی شرح کی ضمانت دیتا ہے۔
نتیجہ
- صحیح چپکنے والے مواد کا استعمال صارف کی صحت سے وابستگی ہے۔
- مناسب دباؤ کا اطلاق مصنوعات کی کارکردگی کا عہد ہے۔
- خشک ہونے کے لیے صبر سے انتظار کرنا بہترین معیار کا حصول ہے۔
ان سب کے لیے ایک پیشہ ورانہ پروڈکشن لائن کی ضرورت ہے جو عمل کی حفاظت کو یقینی بنائے۔ آپ کا سامان براہ راست آپ کی مصنوعات کی مارکیٹ پوزیشننگ اور منافع کا تعین کرے گا۔
کیا آپ اعلیٰ معیار کا ہوکا چارکول تیار کرنے کے لیے تیار ہیں جو مارکیٹ میں چھا جائے؟ آج ہی ہمارے تکنیکی ماہرین سے رابطہ کریں تاکہ ایک ایسی پروڈکشن لائن کی تشکیل کا جائزہ لیا جا سکے جو ان تمام اہم عملوں کو فراہم کرے!